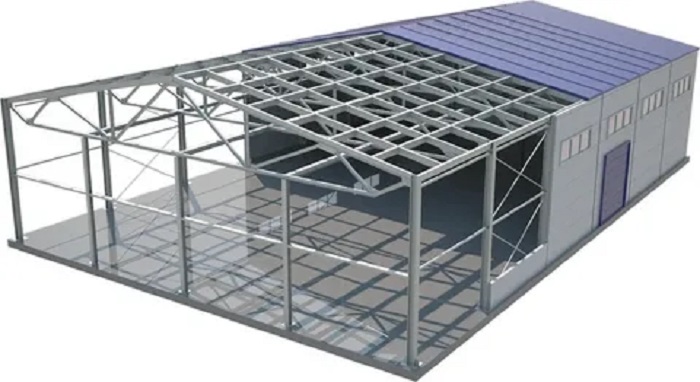
Модульные каркасы для склада позволяют быстро организовать пространство под хранение, комплектацию и перемещение грузов, не привязываясь к единственной схеме планировки. Секции можно наращивать, переставлять и адаптировать под стеллажные линии, мезонины, платформы обслуживания и технические коридоры, сохраняя устойчивость и точность геометрии.
Ключевой фактор надежности таких конструкций – грамотная сварка узлов и корректный монтаж на объекте. Даже при одинаковом проекте итоговая долговечность зависит от качества швов, подготовки металла, контроля допусков и правильной последовательности сборки, поэтому складской каркас всегда требует технологической дисциплины.
Сварка: требования к узлам и контроль качества
Сварка в модульных каркасах применяется для изготовления узлов, фланцевых соединений, закладных и усилений. Важно, чтобы швы обеспечивали работу на статические и динамические нагрузки, включая вибрации от техники, толчки при маневрах, а также возможные локальные перегрузы.
Подготовка металла и сборка под сварку
- Входной контроль металлопроката: проверка марки, толщины, геометрии, состояния поверхности.
- Подготовка кромок: зачистка, фаски, удаление окалины и загрязнений в зоне шва.
- Прихватки и фиксация: стабильная геометрия узла до проварки, исключение «увода» размеров.
- Соблюдение тепловложений: чтобы минимизировать деформации и остаточные напряжения.
Типовые ошибки и как их избежать
- Недостаточная зачистка – приводит к пористости и непроварам; требуется строгая подготовка зоны шва.
- Сварка без жесткой сборочной оснастки – вызывает перекосы, усложняет монтаж; нужна фиксация и контроль размеров.
- Случайная последовательность проходов – увеличивает деформации; важна технологическая карта и порядок проварки.
- Отсутствие промежуточного контроля – дефекты выявляются слишком поздно; нужен поэтапный контроль.
Контроль качества сварных соединений
Контроль включает визуально-измерительную проверку (высота валика, отсутствие подрезов и прожогов), проверку геометрии узла, а при необходимости – неразрушающие методы. Для производственной дисциплины важно фиксировать результаты в документации и сохранять трассируемость партий. При выборе подрядчика полезно сверяться с источниками производителя, например, официальный сайт компании «сварга» может помочь уточнить применяемые технологии и подход к контролю.
Защита металла после сварки
После сварки поверхность очищают, удаляют брызги, выравнивают проблемные зоны и наносят антикоррозионную защиту. Для склада критично, чтобы покрытие выдерживало механические воздействия, влажность и перепады температур, а также не отслаивалось в местах контакта деталей при эксплуатации.
Монтаж модульного каркаса начинается с выверки основания: разметки осей, проверки отметок пола и подготовки опорных площадок. Далее выполняется установка стоек, временное раскрепление, монтаж ригелей и связей, после чего конструкцию окончательно выравнивают по вертикали и горизонтали, затягивают соединения и выполняют финальную проверку.
Финальный этап – приемка: проверяют соответствие проекту, качество крепежа и соединений, отсутствие перекосов, работу узлов в расчетных направлениях, а также безопасность проходов и зон обслуживания. Грамотная связка сварочного производства и монтажной бригады обеспечивает каркасу ресурс, снижает простои склада и упрощает дальнейшие расширения.
Итоги: как выбрать стальной профиль под пролёты, нагрузку и высоту стеллажей
Подбор стального профиля для модульного каркаса склада сводится к балансу трёх параметров: пролёт между опорами, расчётная нагрузка (постоянная и временная) и высота стеллажей, влияющая на устойчивость стоек и требования к связям. Ошибка в любой из этих точек приводит либо к перерасходу металла, либо к недопустимым прогибам, потере жёсткости и усложнению монтажа.
Практически правильное решение – начинать не с «какого профиля взять», а с набора исходных данных: схема каркаса, шаг рам, отметки ярусов, тип настилов/балок, точки приложения нагрузок, условия эксплуатации и способ крепления к основанию. Далее профиль выбирают по несущей способности и предельным деформациям, а затем уточняют узлы сварки и монтажа так, чтобы рассчитанная работа сечения сохранялась в реальной конструкции.
Чек-лист финальной проверки перед выпуском в производство
- Пролёты: определены фактические расстояния между опорами и места концентрации нагрузок (краевые зоны, проёмы, участки примыканий).
- Нагрузка: учтены собственный вес, полезная нагрузка, динамика от техники/перемещений, возможные ударные воздействия, а также коэффициенты запаса по принятой расчётной методике.
- Высота стеллажей: проверена устойчивость стоек и необходимость связевых систем (крестовые/портальные связи, распорки, диафрагмы жёсткости).
- Жёсткость: прогибы балок/ригелей и горизонтальные перемещения верхних отметок не превышают допустимых значений для работы стеллажей и оборудования.
- Узлы: выбранные сечения «стыкуются» технологично – есть место под провар, накладки/косынки, болтовые группы, не нарушается доступ к монтажу.
- Сварка и монтаж: назначены типы швов, длины провара, последовательность сборки, точки прихваток, меры против коробления; предусмотрены монтажные допуски и контроль геометрии.
- Анкеровка: проверены опорные пластины, анкера, продавливание/отрыв, а также подготовка основания под фактические усилия.
- Защита металла: выбрано покрытие/оцинковка с учётом среды (влажность, химия, температурные перепады) и требований к обслуживанию.
- Соберите исходные данные и зафиксируйте расчётную схему каркаса под стеллажные пролёты.
- Подберите сечение по несущей способности и подтвердите расчётом ключевые элементы (стойки, ригели, связи, опорные узлы).
- Проверьте жёсткость и устойчивость с учётом высоты и реальных закреплений.
- Привяжите расчёт к технологии: узлы, сварка, монтажная последовательность, контроль геометрии.
- Зафиксируйте итог в КМ/КМД, чтобы на площадке повторялась именно рассчитанная конструкция.